Novità del settore
Casa / Novità / Novità del settore / Mercato della forgiatura delle turbine eoliche: forgiati per riduttori, specifiche e guida all'approvvigionamento
 Casa / Novità / Novità del settore / Mercato della forgiatura delle turbine eoliche: forgiati per riduttori, specifiche e guida all'approvvigionamento
Novità del settore
Mercato della forgiatura delle turbine eoliche: forgiati per riduttori, specifiche e guida all'approvvigionamento
2026-10-15
Un produttore di riduttori si aggiudica un ordine per una piattaforma offshore da 6 MW, poi scopre che nessun fornitore approvato può realizzare una corona dentata da 1,5 m in 18CrNiMo7-6 in un periodo di 14 settimane. L’ordine delle turbine non è mai stato un rischio. L'era della forgiatura. Nel mercato della forgiatura delle turbine eoliche, la variabile decisiva raramente è la domanda principale di energia pulita. La questione è se i componenti di grandi dimensioni, trattati termicamente e testati a ultrasuoni possono essere prodotti nei tempi previsti e secondo le specifiche.
Questa guida illustra cosa acquista il mercato, dove la capacità diminuisce e quali controlli tecnici separano un pezzo fucinato accettabile da uno scarto costoso.
Cosa compra realmente il mercato
Il contenuto forgiato di una turbina moderna si divide in quattro gruppi:
- Componentei interni del cambio: portasatelliti, ingranaggi planetari, ingranaggi centrali, corone dentate e alberi intermedi.
- Trasmissione principale: alberi principali, flangia di accoppiamento e alloggiamenti dei cuscinetti forgiati.
- Sistema torre e imbardata: flangia forgiata della torre, anelli dei cuscinetti di imbardata e beccheggio e anelli di rotazione.
- Hardware della navicella: componenti del mozzo, dischi freno e dispositivi di fissaggio per carichi elevati.
Queste parti sono forgiate anziché fuse per ragioni coerenti: il flusso dei grani segue il percorso del carico, il comportamento a fatica sotto coppia ciclica è più prevedibile e i difetti interni possono essere dimensionati mediante test a ultrasuoni. Quest'ultimo punto è commerciale, non accademico. Una fusione con un'indicazione di porosità inaccettabile viene spesso scartata nelle fasi avanzate della lavorazione, dopo che la maggior parte del valore è già stata aggiunta.
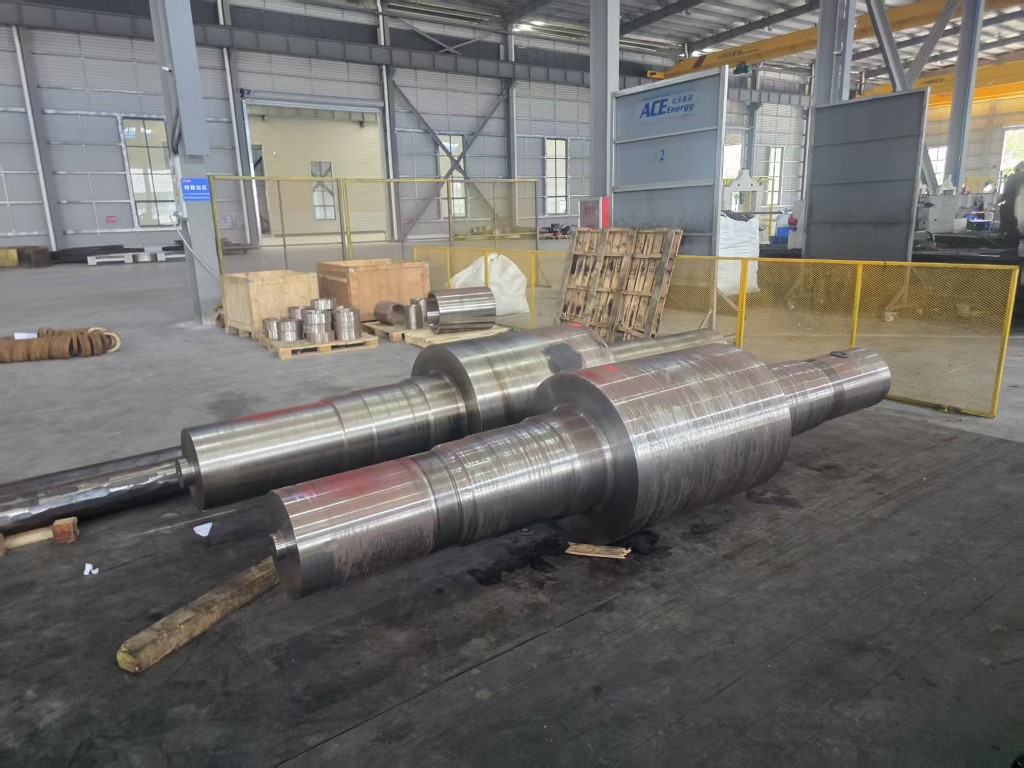 Forgiati per porta-pianeti per turbine eoliche da 3 MW a 10 MW Portasatelliti forgiati per riduttori eolici da 3–10 MW, con opzioni 18CrNiMo7-6/42CrMo4 e test UT, PT, MPI per percorsi di carico pesanti. Visualizza il prodotto →
Perché i forgiati continuano a diventare più grandi
La potenza nominale varia rapidamente in base al diametro del rotore e la coppia varia in base all'area spazzata e al rapporto di trasmissione. Il risultato pratico è che un cambio da 3 MW e uno da 10 MW non differiscono di un fattore tre nella dimensione dei componenti. Differiscono molto di più nel diametro dell'anello, nello spessore della parete e nel peso del singolo pezzo. I portaerei che una volta erano inferiori a una tonnellata, ora superano abitualmente le due o tre tonnellate sulle piattaforme offshore.
I pezzi fucinati più grandi premono contro tre limiti contemporaneamente:
- Dimensioni del lingotto e della billetta, che limita la sezione trasversale che può essere ribaltata o trafilata.
- Energia di fucinatura disponibile, espressa come tonnellaggio del maglio o capacità della pressa.
- Dimensioni del forno e uniformità di raffreddamento, che determinano se una sezione pesante raggiunge proprietà costanti attraverso la parete.
Quando uno qualsiasi di questi limiti viene superato, un fornitore rifiuta la richiesta o indica un tempo di consegna più lungo con un rischio maggiore di rilavorazione. Entrambe le risposte sono informazioni utili per l'acquirente.
Specifiche che determinano l'accettazione
I forgiati per riduttori eolici sono comunemente specificati in acciai legati come 42CrMo4, 34CrNiMo6, 18CrNiMo7-6 o 20MnCr5. Il grado conta, ma ciò che accade dopo la forgiatura conta di più.
Proprietà meccaniche e trattamento termico
I percorsi di tempra e rinvenimento, cementazione e nitrurazione producono profili di durezza e tenacia del nucleo molto diversi. Una cassa della corona dentata temprata per la resistenza alla fatica superficiale non può essere sostituita con una equivalente temprata a induzione senza ricalcolare le sollecitazioni di contatto e le tolleranze di distorsione.
Controlli non distruttivi
Testo a ultrasuoni secondo livelli di severità concordati sono standard per la scatola del cambio e l'albero principale forgiati, con ispezione con particelle magnetiche o coloranti penetranti sulle superfici lavorate. I criteri di accettazione appartengono al disegno. Per queste parti non si dovrebbe prendere in considerazione un fornitore che non sia in grado di produrre un rapporto ultrasonico ripetibile.
Tolleranze dimensionali e di lavorazione
Il peso del singolo pezzo, la tolleranza del disegno e il materiale rimasto per la lavorazione di finitura sono tutti costi di azionamento. Una tolleranza di 6 mm su un anello di 1,5 m è molto diversa dal punto di vista commerciale da una tolleranza di 12 mm, anche quando entrambe sono tecnicamente accettabili.
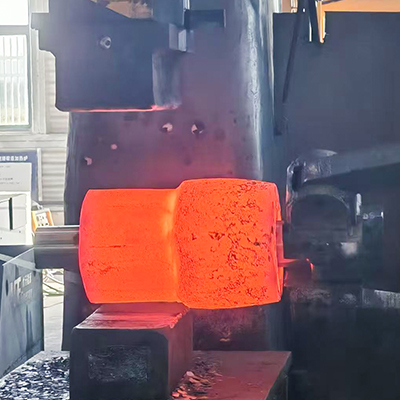 Forgiati per ingranaggi planetari per turbine eoliche da 5 MW a 10 MW Forgiati personalizzati per ingranaggi planetari dal 1° al 3° stadio per riduttori eolici da 5-10 MW, utilizzando 18CrNiMo7-6 o 42CrMo4 con ispezione UT/PT/MPI al 100%. Visualizza il prodotto →
Tipici pezzi forgiati per trasmissioni eoliche in breve
| Component | Materiale tipico | Percorso di formazione | Ispezione chiave |
|---|---|---|---|
| Portatore di pianeti | 42CrMo4, 34CrNiMo6 | Forgiatura a stampo aperto, ricalcata e trafilata | Prova ultrasuoni, prova meccanica, dimensioni |
| Corona dentata | 18CrNiMo7-6, 42CrMo4 | Laminazione dell'anello, quindi lavorazione | Test ad ultrasuoni, profondità della cassa, distorsione dopo il trattamento termico |
| Ingranaggio solare e ingranaggio planetario | 18CrNiMo7-6, 20MnCr5 | Forgiatura a stampo aperto o ribaltamento, quindi molatura | Profondità della cassa, profilo, test ad ultrasuoni |
| Albero principale | 34CrNiMo6, 42CrMo4 | Forgiatura a stampo aperto, ribaltamento pesante | Prova ultrasonica, proprietà meccaniche, concentricità |
| Flangia della torre | S355NL, 42CrMo4 | Anello che rotola | Test ultrasonico, planarità, posizione fori |
| Anello del cuscinetto di mbardata e beccheggio | 42CrMo4 e varianti in acciaio per cuscinetti | Anello che rotola | Test ad ultrasuoni, durezza, tolleranza delle piste |
La capacità di rotolamento degli anelli è spesso il vero limite
Le corone dentate, le flange delle torri e gli anelli dei cuscinetti sono prodotti mediante la laminazione degli anelli assiali radiali anziché mediante forgiatura a stampo aperto, poiché la laminazione crea un flusso di grano circonferenziale che resiste alle sollecitazioni circolari molto meglio di una parte lavorata da una piastra o tagliata da un blocco.
La capacità di laminazione dell'anello è definita da limiti misurabili:
- Diametro esterno massimo, comunemente da 1 ma 1,5 m per gli stabilimenti di medie dimensioni, oltre a questo limite si trova un pool di fornitori molto più piccolo.
- Altezza massima dell'anello e spessore della parete, che determinano se la corona dentata del cambio può essere laminata in un'unica sequenza.
- Rapporto minimo tra diametro foro e spessore parete, al di sotto del quale l'anello perde stabilità durante la laminazione.
Un acquirente che si confronta con i preventivi dovrebbe chiedere questi tre numeri per iscritto. Un preventivo che li omette è spesso un preventivo che verrà subappaltato, aggiungendo un livello alla catena di fornitura e un altro punto in cui la tracciabilità può interrompersi.
 Forgiati per ingranaggi ad anello per turbine eoliche da 5 MW a 10 MW Forgiati Corona dentata per sistemi planetari eolici da 5-10 MW, laminati ad anelli e temprati al carburo con denti rettificati di precisione per carichi ad alta potenza. Visualizza il prodotto →
Cosa verificare prima di effettuare un ordine
- Attrezzatura per forgiatura adatta al peso del pezzo e all'involucro, con tonnellaggio dichiarato del martello o della pressa.
- Forni per trattamento termico con diagrammi di carico documentati e capacità di tempra per lo spessore della sezione interessata.
- Ispezione interna ad ultrasuoni e superficiale con operatori qualificati e blocchi di riferimento.
- Tracciabilità dal numero di cola al pezzo finito, comprese eventuali operazioni in subappalto.
- Capacità di lavorazione, se sono richieste parti finite invece di pezzi forgiati grezzi.
- Documentazione del primo articolo di un progetto comparabile, non una brochure generale.
- Tempi di consegna che includono il trattamento termico e i test, non solo le ore di forgiatura.
- Termini commerciali concordati su rilavorazioni e non conformità, stabilità prima dello scioglimento del primo calore.
Dove si concentrano costi e rischi
Il trattamento termico è la fonte più comune di rottami sui pezzi forgiati di grandi scatole di ingranaggi. Incrinature da raffreddamento, profondità insufficiente della cassa, distorsione eccessiva e variazione di durezza attorno a un anello di grandi dimensioni compaiono tutti dopo che la maggior parte del materiale e dei costi di lavorazione sono stati impegnativi. La distorsione è particolarmente costosa sulle corone dentate, perché la parte deve essere rilavorata dopo il trattamento termico e la tolleranza deve essere pianificata in anticipo anziché corretta in seguito. Revisione nozioni fondamentali sul trattamento termico dei metalli con un fornitore è un modo rapido per verificare se il processo è compreso o semplicemente dichiarato.
Il test è il secondo punto di concentrazione. L'ispezione a ultrasuoni di un vettore planetario da due tonnellate richiede tempo, necessita di un operatore qualificato e produce una registrazione che un team di ingegneri del cliente può verificare anni dopo. I fornitori che trattano l'ispezione come una formalità tendono ad apparire come problemi di consegna piuttosto che di qualità, il che li rende più difficili da rilevare durante il preventivo.
In che modo Gruppo ACE supporta i programmi di trasmissione eolica
Gruppo ACE gestisce una catena di produzione pesante integrata che copre forgiatura, trattamento termico, lavorazione meccanica di precisione, strutture saldate e verniciatura pesante, con una gamma di prodotti che comprende già forgiati per la produzione di energia per applicazioni eoliche, idroelettriche e nucleari. La base produttiva principale, Jiangsu ACE Energy Technology, ha iniziato la produzione nel novembre 2025 su un sito di 55 acri con oltre 50.018 metri quadrati di area edificata.
Le attrezzature relative al lavoro sugli ingranaggi eolici comprendono martelli elettroidraulici da 3, 5 e 15 tonnellate, laminatoi ad anelli verticali da 1 me 1,5 m, forni di riscaldamento a gas, forni di resistenza per trattamento termico, vasche di raffreddamento, attrezzature per tempra a induzione e centri di lavoro. Per le applicazioni eoliche, la gamma copre componenti di riduttori da 3 MW a 10 MW, compresi portasatelliti, ingranaggi planetari di primo, secondo e terzo stadio, ingranaggi solari e corone dentate di primo e secondo stadio, oltre a forgiati personalizzati non standard e parti lavorate finite.
Il mercato della forgiatura delle turbine eoliche non è un corto di capacità nel complesso. La capacità è insufficiente per componenti di grandi dimensioni, sottoposti a trattamento termico e testati, consegnati secondo un programma prevedibile. Gli acquirenti che confermano i limiti di rotazione degli anelli, la capacità di trattamento termico e l'ambito di ispezione prima di assegnare un ordine evitano la maggior parte del rischio di ritardo e di solito pagano anche meno per questo, perché le rilavorazioni e il trasporto accelerato non compaiono mai nel preventivo originale.


Novità
Inviaci un messaggio adesso!
-
Terminale mobile
-
Collegamenti rapidi
Prodotti Chi siamo Attrezzature e capacità Qualità Novità Contattaci -
Categoria di prodotto
Forgiati di energia elettrica Forgiati di macchinari navali e portuali Forgiati minerari e metallurgici Forgiati per macchinari per alimenti e mangimi Forgiati per l'industria petrolchimica Fabbricazione di saldatura PARTI DI FINITURA PERSONALIZZATE -
Contattaci
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Parco per lo sviluppo economico, distretto di Dafeng, città di Yancheng, Jiangsu, Cina
Diritto d'autore © 2025 Yancheng ACE Machinery Co., Ltd. Tutti i diritti riservati.
Produttore cinese di pezzi fucinati a stampo aperto
fornitore di forgiati di precisione personalizzati