Novità del settore
Casa / Novità / Novità del settore / Forgiati in leghe di nichel: gradi, controllo del processo, applicazioni e guida all'acquisto
 Casa / Novità / Novità del settore / Forgiati in leghe di nichel: gradi, controllo del processo, applicazioni e guida all'acquisto
Novità del settore
Forgiati in leghe di nichel: gradi, controllo del processo, applicazioni e guida all'acquisto
2026-09-18
Un cantiere navale una volta sostituì due alberi di elica in acciaio al carbonio in sei anni perché la nave era ormeggiata in un porto ricco di cloruro che il progetto originale non aveva mai preso in considerazione. Da allora, la soluzione, una forgiatura in lega di nichel, è in servizio. La lezione è applicabile ampiamente: i forgiati in lega di nichel risolvono i problemi di corrosione e alta temperatura, ma solo quando il grado corrisponde alle reali condizioni di servizio e il processo di forgiatura preserva l'integrità della lega. Questo articolo tratta i voti, i limiti del processo e i controlli importanti prima dell'ordine.
Ciò che rende diversi i pezzi fucinati in lega di nichel
Le leghe di nichel contengono più del 30% di nichel in soluzione solida, che stabilizza la struttura cubica a facce centrate. Questa struttura offre tre vantaggi pratici: tenacità a temperature criogeniche, resistenza utile sopra i 500°C e tolleranza ai cloruri, ai solfuri e agli acidi che rompono l'acciaio comune. I gradi induriti per precipitazione come la lega 718 vanno oltre e sviluppano carichi di snervamento superiori a 1.000 MPa attraverso un trattamento di invecchiamento.
La forgiatura aggiunge un vantaggio strutturale che la fusione e la lavorazione da barra non possono replicare. La lavorazione a caldo rompe la struttura del getto, chiude la porosità interna e allinea il flusso del grano con il contorno del pezzo. Un corpo valvola forgiato o un albero di turbina mostra quindi una maggiore resistenza alla fatica sotto pressione e vibrazioni cicliche. Per i componenti critici, questo è il motivo principale per cui il disegno specifica una forgiatura piuttosto che una fusione più economica.
Gradi comuni di leghe di nichel e come selezionarli
Sei gradi coprono la maggior parte delle richieste di forgiatura industriale. La tabella seguente riassume ciascun grado, il suo contenuto tipico di nichel e i componenti che i falsari solitamente ne ricavano. Confermare i valori delle proprietà rispetto alle specifiche ASTM o ASME applicabili per il calore esatto.
| Grado | Contenuto tipico di Ni | Definizione caratteristica | Parti comuni forgiate |
|---|---|---|---|
| Lega 400 | 63-70% | Resistenza all'acqua di mare e tenacità sotto zero | Alberi marini, assi del timone, alberi delle pompe |
| Lega 600 | 72% minimo | Resistenza all'ossidazione ad alta temperatura | Rulli del forno, testate degli scambiatori di calore |
| Lega 625 | 58% minimo | Resistenza alla vaiolatura e alla corrosione interstiziale | Corpi valvola, parti anti-esplosione, pale di turbine |
| Lega 718 | 50-55% | Indurimento per precipitazione, resa superiore a 1000 MPa | Dischi di turbine, alberi di ingranaggi, anelli ad alta resistenza |
| Lega 825 | 38-46% | Resistenza agli acidi, soprattutto solforici e fosforici | Parti di pompe chimiche, componenti di giacimenti petroliferi |
| Lega C-276 | 57% minimo | Resistenza agli acidi ossidanti e riducenti | Componenti interni del reattore, parti dello scrubber, valvole alto-legate |
Seleziona per ambiente di servizio, non per percentuale di nichel. La lega 718 è adatta a parti rotanti e dispositivi di fissaggio grazie alla sua risposta all'invecchiamento. La lega 625 copre la maggior parte delle parti soggette a pressione nel petrolio e nel gas acido. La lega 825 è solitamente sufficiente per il servizio acido, mentre la lega 400 è l'opzione economica per l'acqua di mare. L'aggiornamento al C-276 quando il progetto ne richiede solo 625 in più raddoppia il costo delle materie prime senza aggiungere vita utile.
Costo relativo del materiale dei pezzi fucinati in leghe di nichel (acciaio al carbonio = 1,0)
Il costo del materiale è il primo numero che vede un acquirente, ma non rappresenta l’intero quadro. Il grafico mostra il moltiplicatore approssimativo del costo della materia prima rispetto all'acciaio al carbonio per i più comuni pezzi fucinati in leghe di nichel. La lega 400 è l’opzione di nichel meno costosa e costa ancora più di tre volte l’acciaio al carbonio. La lega 625 e C-276 si trovano a sette-nove volte la linea di base dell'acciaio al carbonio prima che inizi qualsiasi lavoro di forgiatura. Questo divario spiega perché il passaggio dalla lega 825 alla lega C-276 solo per motivi di sicurezza può più che raddoppiare la spesa relativa ai materiali. Il costo aggiuntivo è giustificato quando impedisce un arresto non programmato in un singolo pozzo, ma deve essere guadagnato dall’ambiente di servizio.
Considerazioni sul processo di forgiatura che determinano la qualità
Le leghe di nichel non si forgiano come l'acciaio al carbonio. Mantengono un'elevata resistenza alla temperatura di forgiatura, conducono il calore lentamente e richiedono un campo di lavoro più ristretto. Tre fattori di processo determinano se la forgiatura fornisce le proprietà attese:
- Controllo del riscaldamento. La maggior parte delle leghe di nichel vengono forgiate tra 900°C e 1200°C. Al di sopra di tale intervallo compaiono la crescita del grano e l'incipiente fusione; al di sotto di esso si verificano incrudimenti e fessurazioni superficiali. Il forno deve avere termocoppie calibrate e una curva di assorbimento registrata.
- Riduzione e dimensione del grano. Ogni passaggio di forgiatura necessita di una deformazione sufficiente per rompere la struttura del getto e innescare la ricristallizzazione. La bassa riduzione lascia una struttura a grana mista che riduce la resistenza alla fatica. Le parti rotanti spesso specificano una granulometria finale compresa tra ASTM 4 e 7.
- Trattamento termico. Le qualità a soluzione solida richiedono un raffreddamento controllato dopo la finitura della forgiatura. I gradi induriti per precipitazione come la lega 718 necessitano di un trattamento di invecchiamento in due fasi vicino a 720°C. Il registro della fornace è l'unica prova che è stato rispettato il programma.
- Contatto con l'utensile. Le leghe di nichel perdono rapidamente il calore superficiale, quindi gli stampi devono essere preriscaldati e il tempo di contatto ridotto al minimo. L’energia del martello e la velocità della pressa contano tanto quanto la chimica della lega.
Questi fattori non sono teorici. Una flangia forgiata troppo a freddo può sviluppare lacerazioni e la stessa flangia troppo invecchiata nel forno può perdere il 15% del suo limite di snervamento specificato pur mantenendo un aspetto impeccabile. La stessa disciplina relativa alla temperatura si applica agli acciai altolegati e alle leghe di nichel; la nostra guida a forgiatura di pezzi fucinati in acciaio inossidabile spiega le trappole comuni in modo più dettagliato.
Resistenza allo snervamento a temperature elevate per materiali forgiati
Questo grafico mette a confronto il tipico limite di snervamento minimo a temperatura elevata per tre materiali forgiati. La lega 718 rimane al di sopra di 800 MPa anche a 600°C, motivo per cui è lo standard per le parti rotanti ad alto carico. La lega 625 perde gradualmente resistenza ma supera comunque i 400 MPa a 700°C, rendendola un ottimo candidato per corpi valvola e alloggiamenti a pressione. L'acciaio inossidabile 316 inizia a una rispettabile 290 MPa e poi diminuisce rapidamente sopra i 300°C. Un ingegnere progettista che specifica una flangia inossidabile per una linea a 500°C deve convivere con uno stress ammissibile molto basso; una forgiatura di leghe di nichel cambia questo presupposto. Il grafico mostra anche perché i soli dati relativi alla temperatura ambiente possono fuorviare gravemente la scelta del materiale.
Dove i pezzi fucinati in leghe di nichel vengono utilizzati nell'industria pesante
I pezzi fucinati in lega di nichel sono specificati laddove il guasto è costoso. Nel settore del petrolio e del gas, i corpi valvola forgiati in lega 625 e 825, i dispositivi di prevenzione delle esplosioni e le teste di fratturazione mantengono la pressione nei pozzi acidi dalle temperature artiche fino a oltre 200°C. Il percorso di forgiatura elimina il rischio di porosità che rende i getti difficili da accettare per questo compito.
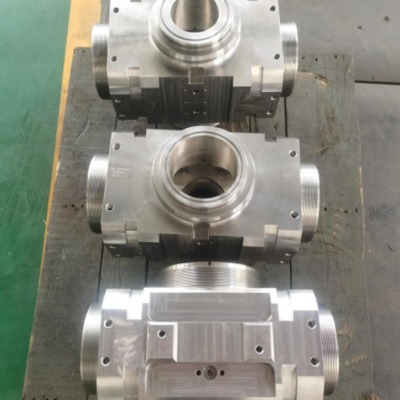 Forgiati di prevenzione dello scoppio in lega di nichel per il servizio Sour Well Questo componente BOP forgiato è adatto ai pozzi di petrolio e gas ad alta pressione, dove il rivestimento in lega 625 e la finitura fosfatata forniscono resistenza alla corrosione e un'affidabile chiusura della testa pozzo in condizioni estreme di fondo pozzo. Visualizza il prodotto →
La produzione di energia utilizza forgiati in leghe di nichel laddove la temperatura o la corrosione superano i limiti dell'acciaio inossidabile. Esempi tipici sono ugelli per tubazioni nucleari, piastre tubiere e alberi di turbine idroelettriche. Queste parti funzionano sotto elevate sollecitazioni di flessione e l'accesso per l'ispezione è limitato dopo l'assemblaggio.
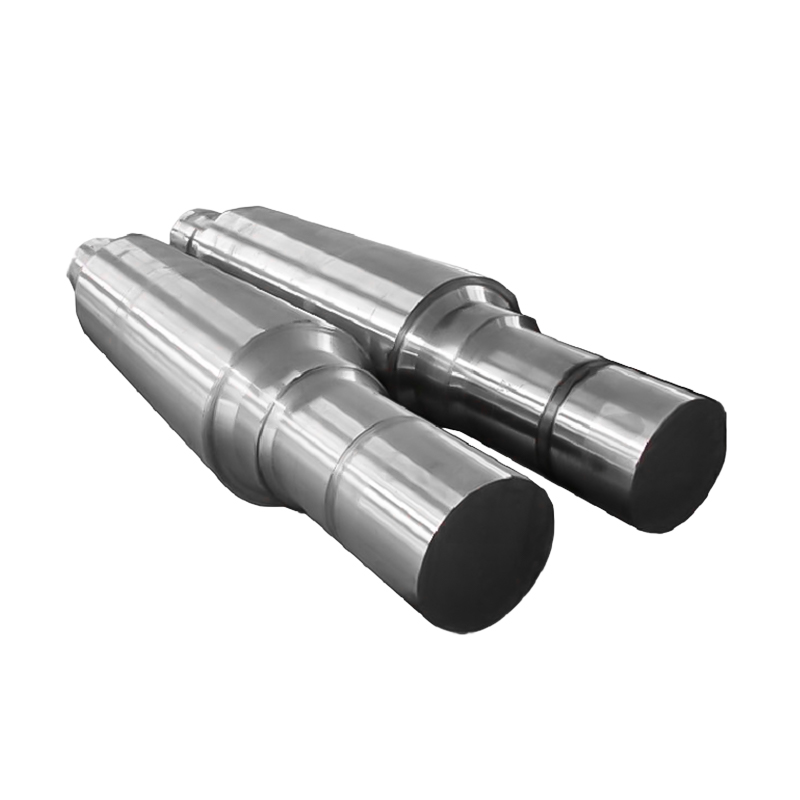 Forgiati di alberi di generatori idroelettrici per servizi a coppia elevata Componente fondamentale della trasmissione per i set di turbine, questo albero forgiato resiste a coppie elevate, fatica e condizioni umide. Le dimensioni e i materiali elencati supportano una generazione di energia affidabile a lungo termine. Visualizza il prodotto →
Nel servizio marittimo, gli alberi dell'elica e gli assi del timone in lega 400 resistono alla vaiolatura nei porti inquinati dove l'acciaio al carbonio si deteriora rapidamente. Gli impianti chimici, nel frattempo, scelgono la lega 825 o C-276 per i coperchi delle valvole, i corpi delle pompe e i componenti dei reattori in servizio acido; il test ad ultrasuoni di questi pezzi fucinati è standard perché la riparazione delle saldature sul campo è difficile.
 Lega 625 Overlay Valve Cover Forgings for Severe Duty Progettato per valvole a sfera in tre pezzi, questo coperchio per valvole forgiato con rivestimento in lega 625 bilancia la resistenza alla corrosione e l'economicità, rendendolo adatto per applicazioni chimiche e petrolifere ad alta temperatura e alta pressione. Visualizza il prodotto →
Resistenza allo snervamento a temperatura ambiente dei gradi forgiati (MPa)
Il grafico a colonne mette a confronto il tipico limite di snervamento a temperatura ambiente per sei qualità forgiate. La lega 718 raggiunge circa 1035 MPa perché il suo trattamento di invecchiamento produce una fine dispersione delle fasi di rinforzo. La lega 625 fornisce circa 490 MPa ed è la scelta pratica per molte parti sotto pressione perché bilancia una resistenza moderata con un'eccellente resistenza alla corrosione. I voti più bassi non rappresentano dei fallimenti; si adattano semplicemente a progetti con poco stress e budget limitati. Un errore comune è quello di equiparare una maggiore resistenza allo snervamento con una migliore qualità di forgiatura. In realtà, una maggiore resistenza spesso comporta una minore duttilità e procedure di saldatura più impegnative, quindi la qualità deve adattarsi al codice di progettazione e al piano di fabbricazione.
Cosa verificare prima di ordinare pezzi fucinati in lega di nichel
L'acquisto di una forgiatura in lega di nichel richiede una verifica maggiore rispetto all'ordinazione di una flangia standard in acciaio al carbonio. Il certificato del materiale da solo non dimostra che la parte ha le proprietà richieste. Una specifica di acquisto completa dovrebbe coprire:
- Tracciabilità dei materiali. Il certificato EN 10204 3.1 deve elencare il numero di colata, la composizione e i risultati dei test meccanici dello stesso lotto di trattamento termico e termico della parte consegnata.
- Esame non distruttivo. Specificare il metodo ad ultrasuoni e il livello di accettazione. Un riferimento del foro a fondo piatto da 1,2 mm è comune per le parti a pressione; scriverlo nell'ordine di acquisto.
- Verifica dimensionale. Concordare la concentricità del foro, la planarità della faccia della flangia e il margine di lavorazione in modo che l'ispezione dopo la lavorazione non diventi una controversia.
- Documenti sui trattamenti termici. Per i gradi invecchiati, richiedere il grafico tempo-temperatura effettivo, non una dichiarazione che affermi che l'invecchiamento è stato eseguito.
- Granulometria, quando il progetto lo richiede. Anelli e componenti rotanti altamente sollecitati specificano in genere ASTM da 4 a 7.
Documentare questi requisiti prima che venga effettuato l'ordine e non rilasciare la falsificazione fino al completamento della documentazione. Un rapido confronto delle proprietà mantiene visibili i criteri di selezione quando il team commerciale negozia con il falsario; la tabella seguente assegna un punteggio alle tre famiglie di materiali più comunemente dibattute.
Confronto delle proprietà di servizio dei materiali forgiati (punteggio 1-10)
La tabella radar mette a confronto la lega 625, l'acciaio inossidabile 316 e l'acciaio al carbonio in base a cinque criteri di servizio su una scala da uno a dieci. La lega 625 domina la resistenza alla corrosione e la resistenza alle alte temperature, motivo per cui appare così spesso nei corpi delle valvole e nei pezzi forgiati delle teste dei pozzi. L'acciaio inossidabile 316 bilancia una moderata resistenza alla corrosione con una buona saldabilità, ma cede rapidamente la resistenza alla temperatura. L'acciaio al carbonio rimane la scelta più economica e saldabile quando l'ambiente di servizio è mite e lo stress di progettazione è basso. Il grafico mostra anche chiaramente il compromesso: prestazioni ed efficienza dei costi si muovono in direzioni opposte. L'utilizzo di questo tipo di confronto durante la revisione del progetto aiuta l'acquirente, l'ingegnere e il falsario a concordare gli stessi criteri di selezione.
Perché un fornitore di forgiatura a processo completo riduce il rischio
Una fucina dedicata può realizzare un buon pezzo grezzo, ma un fornitore che esegue il processo completo elimina la maggior parte dei rischi di interfaccia. Quando un'azienda controlla il riscaldamento, la forgiatura, la laminazione degli anelli, il trattamento termico, la lavorazione meccanica e l'ispezione finale, il certificato del materiale rimane con la parte fisica dalla billetta alla spedizione.
Questa struttura integrata riduce i tempi di consegna per i componenti non standard. Il falsario può regolare il rapporto di riduzione, modificare il programma di invecchiamento e rilavorare i tagliandi di prova in un unico ciclo invece di coordinare diversi fornitori. Chiedere quali processi sono interni; la risposta solitamente rivela dove si nascondono i problemi di qualità.
L'officina ACE Machinery di Yancheng utilizza martelli elettroidraulici da 3, 5 e 15 tonnellate, laminatoi ad anelli verticali da 1 e 1,5 metri, forni per trattamento termico con record completi e centri di lavoro CNC. Tale gamma di apparecchiature determina la dimensione massima della sezione e le dimensioni dell'anello disponibili da un'unica fonte. In combinazione con la saldatura e il trattamento superficiale interni, la stessa struttura può fornire un componente finito anziché una serie di passaggi manuali. Per i disegni che non corrispondono agli articoli del catalogo standard, il servizio di forgiatura personalizzato non standard copre il divario tra un pezzo grezzo standard e una parte completamente lavorata.


Novità
Inviaci un messaggio adesso!
-
Terminale mobile
-
Collegamenti rapidi
Prodotti Chi siamo Attrezzature e capacità Qualità Novità Contattaci -
Categoria di prodotto
Forgiati di energia elettrica Forgiati di macchinari navali e portuali Forgiati minerari e metallurgici Forgiati per macchinari per alimenti e mangimi Forgiati per l'industria petrolchimica Fabbricazione di saldatura PARTI DI FINITURA PERSONALIZZATE -
Contattaci
Mob.: +86-173 7218 0878 Tel.: +86-515-8389 0396 E-mail: ivy.zhai@aceprocess.cn Add.: No.21 Jinfeng Road, Parco per lo sviluppo economico, distretto di Dafeng, città di Yancheng, Jiangsu, Cina
Diritto d'autore © 2025 Yancheng ACE Machinery Co., Ltd. Tutti i diritti riservati.
Produttore cinese di pezzi fucinati a stampo aperto
fornitore di forgiati di precisione personalizzati